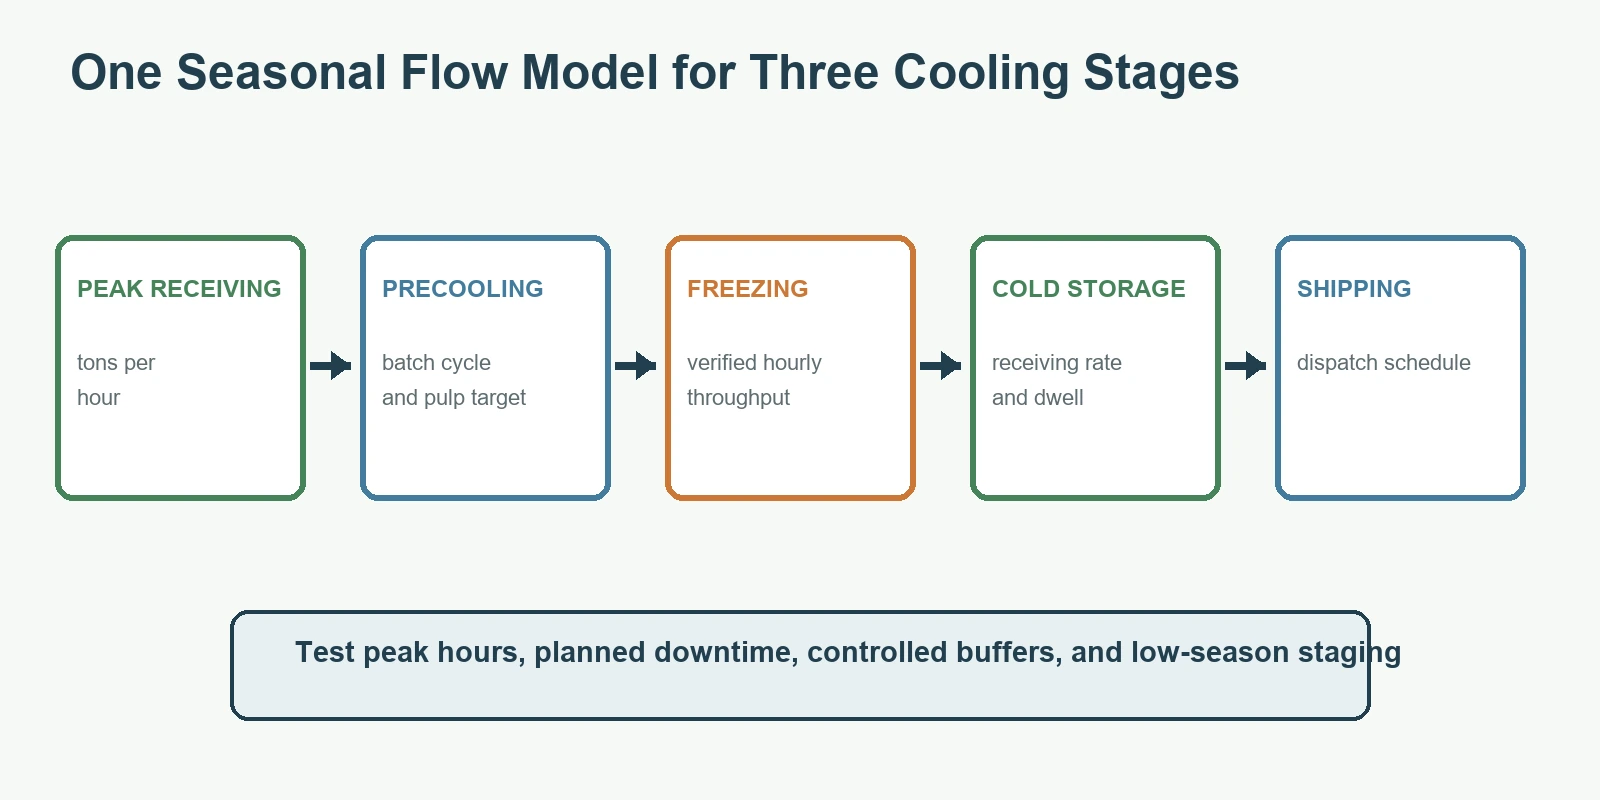
Dimensionnez les trois étapes à partir d'un modèle de flux saisonnier horaire. Commencez par la période de réception réaliste la plus chargée, calculez la vitesse à laquelle la chaleur produite doit être évacuée, définissez la portion entrant en congélation et convertissez les durées de stockage et les plannings d'expédition en positions de palettes et en tâches de réception. La plus petite capacité horaire vérifiée après nettoyage, changement de format et dégivrage constitue le goulot d'étranglement de la ligne.
Le choix d'une solution de réfrigération pour l'entreposage frigorifique de légumes ne peut se baser uniquement sur le tonnage journalier ou le volume de la chambre. La température des produits, la circulation de l'air dans les emballages, le temps de refroidissement, le trafic aux portes, les temps d'arrêt pour le nettoyage et la charge minimale hors saison sont autant de facteurs qui influent sur le résultat. Une chambre peut contenir le stock prévu, mais s'avérer insuffisante si des produits chauds arrivent plus rapidement que ses évaporateurs et son système de ventilation ne peuvent les absorber.
Fondée en 1956, MOON-TECH Ce service assure le refroidissement des fruits et légumes transformés grâce à la planification technique, l'intégration des équipements, l'installation, la mise en service, la formation, la maintenance, le diagnostic et les mises à niveau. Le périmètre du projet doit coordonner le prérefroidissement, la congélation, l'entreposage frigorifique, les systèmes de contrôle et la livraison, plutôt que de considérer chaque étape comme un achat distinct.
Élaborer la base du design saisonnier
Les données de conception doivent décrire le mouvement du produit par heure, et non pas seulement une moyenne annuelle. (MOON-TECH) solution de transformation des fruits et légumes Ce système fournit un référentiel pour la coordination des différentes étapes du processus. Il convient d'établir des profils pour les jours de récolte normaux, chargés et extrêmes, puis de déterminer le profil que l'usine attend du système installé, sans interruption ni dérive de température.
Matrice de réception et de produit de pointe
Indiquez pour chaque produit la masse maximale par heure, la température d'arrivée, la température cible, le type d'emballage, la disposition des palettes et le délai maximal avant refroidissement. Séparez les légumes-feuilles, les fruits et légumes denses, les fruits fragiles et les produits surgelés emballés, car leur charge thermique et leur résistance à l'écoulement de l'air diffèrent. Utilisez les températures mesurées lors de la période de réception la plus chaude et fiable, plutôt qu'une moyenne annuelle.
Évolution de la température et heures disponibles
Planifiez les conditions d'entrée, de prérefroidissement, de traitement, de congélation, de stockage et d'expédition. Soustrayez ensuite les délais de déchargement, de nettoyage, de changement de production, de dégivrage et de maintenance planifiée de la plage horaire opérationnelle. Huit heures de refroidissement disponibles impliquent un besoin en capacité différent de celui obtenu en répartissant le même volume journalier sur vingt heures. Évitez de refroidir en dessous de la température requise par l'étape suivante, car une élévation de température inutile entraîne une surconsommation d'énergie et peut accroître la perte d'humidité.
| Saisir | Preuve | Pourquoi cela modifie la capacité | Sortie de conception |
| Masse maximale par heure | Enregistrements de réception et de ligne | Définit la responsabilité immédiate du produit | Débit requis par étape |
| température d'entrée et température cible | Lectures représentatives du produit | Désactivation de la chaleur | Puissance et durée de refroidissement |
| Modèle d'emballage et de palette | Dessins et essais | Modifie la résistance au flux d'air | Règle de parcours du ventilateur et de chargement |
| Nettoyage et dégivrage | horaire de travail | Réduit les heures disponibles | Réserve horaire installée |
| durée de stockage et expédition | Plan d'inventaire et d'expédition | Définit les positions occupées | zonage et capacité des salles |
| Charge minimale saisonnière | Programme de basse saison | Contrôlabilité des tests | Équipement et scène pour les fans |
Tableau : Utiliser un seul ensemble de données d’entrée documentées pour les calculs de prérefroidissement, de congélation et de stockage.
Prérefroidissement de la taille à partir de l'emballage réel
La capacité de prérefroidissement doit éliminer la chaleur résiduelle dans les délais impartis tout en préservant la qualité du produit. Calculez le débit horaire requis en divisant la masse maximale du produit par le nombre d'heures de refroidissement disponibles. Convertissez cette valeur en nombre de lots traités par heure en utilisant la masse des lots et le temps de cycle vérifiés, puis ajoutez les coûts liés à la transmission, l'infiltration, la ventilation, l'éclairage, le personnel et les équipements, le cas échéant.
Critères de débit d'air et d'achèvement
La capacité frigorifique nominale est insuffisante lorsque l'air contourne les cartons ou les palettes. Vérifiez l'étanchéité du tunnel, les ouvertures des cartons, les doublures, la profondeur d'empilage, l'espacement des palettes, la pression du ventilateur et les circuits d'alimentation et de retour. La fin du refroidissement doit être définie à partir de la température représentative de la pâte ou du noyau, et non de la température ambiante. Les capteurs doivent couvrir les zones chaudes et pas seulement l'entrée d'air de refroidissement.
Preuves par lots
Lors des essais, il convient de consigner l'identité du produit, son emballage, le schéma de chargement, la température d'entrée, le temps nécessaire pour atteindre la cible et les variations au sein du chargement. Ces données permettent de transformer une tâche théorique en une norme opérationnelle reproductible. Elles indiquent également aux planificateurs la marge de sécurité nécessaire en cas d'arrivées irrégulières ou de retard d'un lot dû au chargement ou au nettoyage.
Adapter la capacité de congélation au débit de traitement
Les calculs de congélation doivent prendre en compte la chaleur sensible au-dessus de 0 °C, la puissance de changement de phase, la chaleur sensible en dessous de 0 °C, l'emballage, la géométrie du produit et le temps de séjour. Spécifiez le rendement en kilogrammes par heure dans des conditions d'entrée et de sortie définies. Déduisez ensuite le rendement journalier théorique pour tenir compte des arrêts de ligne, du nettoyage, des changements de production et du dégivrage.
Temps de chargement et de séjour
L'épaisseur du produit, l'espacement, la charge du convoyeur, l'humidité de surface et la vitesse de l'air influent sur le temps et l'homogénéité de la congélation. Une surcharge peut bloquer la circulation de l'air et entraîner une hausse de la température du produit, même lorsque l'installation frigorifique dispose d'une capacité nominale inutilisée. Il est donc important de définir une limite de charge que les opérateurs peuvent contrôler pendant leur poste et de vérifier la température du produit à des points représentatifs.
Vérification du débit disponible
La capacité de congélation express doit être calculée sur la même base horaire que celle utilisée pour le prérefroidissement. La valeur retenue doit correspondre au débit constaté après l'arrêt planifié, et non à la valeur maximale indiquée dans la brochure. Il convient de la comparer à la proportion de produits entrants nécessitant une congélation ; les produits réfrigérés doivent être traités séparément afin de ne pas gonfler artificiellement la demande de congélation.
Réception et durée de conservation en entrepôt frigorifique Balance
Les solutions d'entreposage frigorifique pour fruits et légumes doivent répondre à deux besoins distincts : un nombre suffisant d'emplacements pour la durée de stockage et une capacité de réfrigération et de ventilation adéquate pour accueillir les produits dans les conditions prévues à leur entrée. L'entreposage doit absorber les variations de production et d'expédition planifiées, mais ne doit pas servir de principal système de prérefroidissement pour des chargements anormalement chauds.
Positions d'inventaire et zones de pièces
Calculez les positions en fonction de la production journalière, du temps de séjour, du planning d'expédition, du stock tampon, des besoins en allées et de la densité d'utilisation des rayonnages. Séparez les produits bruts, réfrigérés, congelés, en cours de fabrication et finis lorsque leurs températures ou leurs cycles de production diffèrent. Le zonage permet de réduire le trafic aux portes et d'aider le système à s'adapter aux variations saisonnières de charge.
Charge de la pièce et distribution d'air
Tenez compte du chargement des produits entrants, de leur transmission, des infiltrations, des portes, de la présence de personnel, de l'éclairage, des ventilateurs, des chariots élévateurs et du dégivrage. Vérifiez la portée de l'évaporateur, le dégagement des voies d'alimentation et de retour d'air, la hauteur sous plafond, les drains, l'accessibilité pour la maintenance et l'emplacement des capteurs. L'introduction de produits chauds dans une chambre froide peut entraîner une hausse de température autour des stocks existants, même si la chambre dispose d'un espace suffisant pour les palettes.
Exécuter les tests de goulot d'étranglement et de basse saison
Convertissez les lots prérefroidis, le rendement du congélateur et la capacité de réception en stockage en une seule unité, par exemple en tonnes par heure. Soustrayez les temps d'arrêt planifiés et comparez ces trois valeurs pour chaque flux de production principal. Si une étape libère le produit plus rapidement que la suivante ne le reçoit, augmentez la capacité de cette étape, modifiez le planning ou définissez une zone tampon contrôlée avec une limite de température documentée.
Scénario de jour de pointe
Testez simultanément les arrivages les plus chauds et les plus fiables, la fenêtre de refroidissement la plus courte, les pertes liées à l'hygiène, le temps de dégivrage, le trafic aux portes et le schéma d'expédition prévu. Une conception efficace détermine où le produit patiente pendant les pics d'activité, combien de temps il peut patienter et comment sa température est préservée. C'est le principe pratique qui guide le choix des solutions de réfrigération pour le stockage frigorifique des légumes.
Contrôle de charge partielle
Le dimensionnement en période de pointe ne doit pas engendrer d'instabilité en basse saison. Il convient d'examiner l'étagement des compresseurs, les groupes d'évaporateurs contrôlables, le fonctionnement des ventilateurs, les niveaux d'aspiration, le zonage des pièces et la séquence de dégivrage à la charge minimale prévue. Le plan d'exploitation doit préciser quels groupes d'équipements restent actifs et comment éviter les cycles inutiles ou les dégivrages simultanés.
Précisez les preuves, la mise en service et le soutien
Le dossier d'information destiné à l'acheteur doit inclure les types de produits, les pics de masse horaires et journaliers, les températures d'arrivée et cibles, les limites de temps de refroidissement, les schémas d'emballage, les modèles de palettes, le flux de production, le calendrier de nettoyage, la durée de stockage, le calendrier d'expédition, les conditions climatiques, les utilités et les plans d'expansion. Cela permet d'éviter que le choix de l'équipement ne repose sur un tonnage moyen.
MOON-TECH consultation complète Cette étape peut faciliter la planification et la définition technique avant la fixation de l'agencement et des équipements. Elle doit établir la base de calcul commune, les interfaces, les utilités et les conditions d'acceptation mesurables.
C'est capacités de l'ensemble de la chaîne industrielle Assurer la liaison entre l'ingénierie, l'équipement complet, l'installation, la mise en service et la réception. Le maintien de ces responsabilités alignées permet de préserver le flux de production et la logique opérationnelle convenus tout au long du projet.
Mise en service avec des produits représentatifs en conditions de charge normale et de pointe. Enregistrement des températures des produits, des temps de cycle, des tendances dans la pièce, des états de fonctionnement du système, du dégivrage, des alarmes et de la consommation d'énergie. MOON-TECH service de cycle de vie Ce service couvre la formation, la maintenance, le diagnostic et les mises à niveau du système après la prise en charge. La réception doit confirmer le temps de prérefroidissement, le débit du congélateur, les performances de réception du stockage, l'uniformité de la température et la gestion des faibles charges.
Conclusion
Les usines de transformation de fruits et légumes doivent dimensionner leurs installations de prérefroidissement, de congélation et d'entreposage frigorifique à partir d'un même modèle de flux horaire saisonnier. Il convient d'utiliser les températures mesurées des produits, les emballages réels, les heures d'exploitation disponibles, les pertes liées à l'entretien, le temps de stockage et le calendrier d'expédition. Il est essentiel de comparer toutes les étapes au sein d'une même unité de production, de corriger les goulots d'étranglement et de tester le fonctionnement en période de pointe et en basse saison. L'étape suivante consiste à constituer le dossier d'information destiné à l'acheteur et à définir des critères de mise en service mesurables avant de finaliser le choix des équipements et l'agencement.
FAQ (questions fréquentes)
Le dimensionnement du prérefroidissement doit-il être calculé en fonction du tonnage journalier ?
Non. Utilisez les heures de pointe de réception, la température à l'arrivée, l'emballage, la température cible du produit, le temps de refroidissement requis et les heures réelles disponibles pour le refroidissement.
Pourquoi l'air ambiant peut-il atteindre la température de consigne avant que le produit ne soit froid ?
L'air réagit plus rapidement que le noyau du produit. L'emballage, la disposition des palettes, la profondeur d'empilage et la circulation d'air de dérivation peuvent retarder le refroidissement de la pâte ou du noyau.
Qu’est-ce qui réduit le rendement réel du congélateur ?
La température d'entrée, l'épaisseur du produit, l'espacement, le chargement, le nettoyage, le dégivrage, les changements de production et les arrêts de ligne peuvent réduire le rendement démontré en dessous d'une valeur nominale.
Le stockage frigorifique peut-il remplacer le prérefroidissement ?
Une chambre froide peut permettre d'évacuer une partie de la chaleur du produit, mais son utilisation comme principal prérefroidisseur peut surcharger les évaporateurs et réchauffer les stocks déjà entreposés.
Comment l'usine doit-elle gérer une faible charge saisonnière ?
Utilisez une mise en scène appropriée du compresseur et de l'évaporateur, une commande de ventilateur, un zonage de la pièce, une séquence de dégivrage et des programmes de fonctionnement en fonction de la charge minimale prévue.